Wenzhou Prance Hydraulic Equipment Co., Ltd

Foaming de l'huile hydraulique : causes, tests et actions correctives
La formation de mousse dans l'huile hydraulique peut résulter de l'entrée d'air dans le système, d'un retour turbulent, d'un mélange de fluide inadapté, de contamination ou d'un comportement dégradé de contrôle de la mousse. La mousse persistante en surface, l'huile trouble et une pompe bruyante sont des observations, non une preuve d'une cause commune. Commencez par distinguer la mousse de surface de l'air entrainé, de la cavitation par vapeur ou d'autres phénomènes, puis inspectez le circuit et recueillez des preuves appropriées du fluide. Ce guide offre aux équipes de maintenance et d'achat une séquence de diagnostic pratique, explique la différence entre les tests de mousse et de libération d'air, et indique ce qu'il faut vérifier avant de remplacer une pompe ou d'ajouter un traitement chimique.
Décrivez l'observation avant de choisir un remède
Notez où apparaissent les bulles, leur durée de persistance et quelles fonctions de la machine les produisent. Indiquez si la condition survient lors du démarrage, après un fonctionnement chaud, après une vidange d'huile ou uniquement lors d’un mouvement particulier. Incluez la température de l'huile, l'identité du fluide, le niveau du réservoir et la maintenance récente. Un enregistrement cohérent est plus utile que la simple déclaration que la machine mousse fortement.
La mousse de surface est une population de bulles à la surface du liquide. L'air entrainé est dispersé dans le fluide, tandis que l'air dissous est présent sans nécessairement être visible sous forme de bulles. Ces conditions peuvent coexister, mais elles ne sont pas interchangeables en tant que mesures en laboratoire. Une machine peut présenter une mousse de surface limitée tout en circulant un fluide aéré dans la pompe.
La turbidité nécessite également une investigation. L'eau peut modifier l'apparence, et une inspection visuelle seule ne peut établir sa concentration ou si les bulles expliquent l'observation. Conservez un échantillon représentatif et demandez au laboratoire les tests pertinents pour le fluide et la condition suspectée. Ne pas étiqueter chaque échantillon laiteux comme de l'eau ou chaque échantillon trouble comme une aération sans danger.
Distinguez l'aération de la cavitation par vapeur
L'aération concerne l'entrée ou la dispersion d'air dans le fluide. La cavitation par vapeur implique la formation de vapeur lorsque la pression locale chute suffisamment, suivie de l'effondrement des bulles lorsque les conditions changent. Les deux peuvent produire du bruit et une opération dégradée, et une machine peut avoir plus d'un problème en même temps.
Un enregistrement sonore de la pompe ne fournit pas un diagnostic complet. Vérifiez les conditions d'admission permises, la viscosité du fluide à la température réelle, les restrictions à l'admission et l'historique de maintenance. L'entrée d'air sur une connexion côté aspiration peut être possible sans fuite d'huile visible. Inversement, une admission restreinte ne prouve pas que chaque bulle visible du réservoir provient de la cavitation par vapeur.
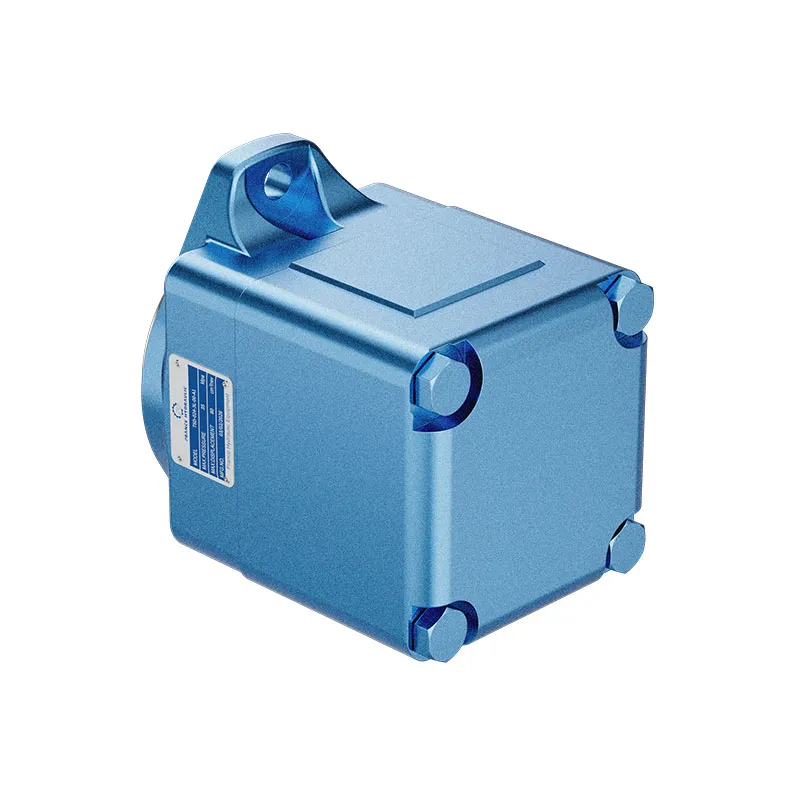
Confirmez les exigences d'admission de la pompe sélectionnée et la méthode de diagnostic approuvée du système. N'appliquez pas une limite de pression ou de vide générique à toutes les familles de pompes. Une illustration extérieure d'une pompe à palettes T6 peut aider à identifier le boîtier et les connexions, mais elle ne peut pas démontrer l'état interne, la marge d'admission ou la viscosité admissible d'une unité commandée spécifique.
Inspectez en toute sécurité le niveau du réservoir et le comportement du retour
Vérifiez le niveau du fluide en utilisant la position et la procédure spécifiées par la machine. Le mouvement de l'actionneur peut transférer de l'huile entre le réservoir et les cylindres, donc un niveau observé dans une configuration peut ne pas décrire une autre. Utilisez le manuel de l'équipement plutôt que de remplir au-dessus du niveau spécifié dans le but de masquer des bulles.
Examinez le routage réel du retour, l'emplacement de la sortie et la séparation avec l'aspiration de la pompe. Un flux de retour qui perturbe à répétition la surface libre ou transporte de l'air directement vers l'entrée mérite une investigation. Inspectez tout diffuseur, déflecteur ou dispositif de désoxygénation documenté sans supposer qu'une règle universelle de volume de réservoir prouve la conception adéquate.
Ne pas insérer la main dans un réservoir en fonctionnement ni retirer l'équipement de protection pour observer un jet en direct. Planifiez l'inspection dans des conditions d'isolation autorisées, en tenant compte du fluide chaud, de l'énergie hydraulique stockée et de l'équipement en mouvement. Utilisez un point d'observation approuvé ou une méthode de service documentée lorsque des informations en fonctionnement en direct sont nécessaires.
Vérifiez le chemin d'admission et la maintenance récente
Comparez le tuyau, les adaptateurs, les colliers, les joints et les filtres installés avec la configuration approuvée. Recherchez des dommages, un assemblage incorrect ou un changement introduit lors du service. Un tuyau qui semble intact de l'extérieur peut nécessiter une investigation si sa construction, son routage ou son état sont incohérents avec les instructions de l'équipement.
Documentez séparément le comportement au démarrage à froid et en fonctionnement chaud. Une viscosité élevée peut modifier les pertes d'admission, et une restriction peut avoir un impact différent selon la plage de température. Vérifiez que le fluide réel correspond aux exigences de la machine. Ne pas retirer un élément de protection, agrandir un passage ou opérer avec une connexion lâche pour effectuer un test improvisé.
Après le remplacement d'une pompe, vérifiez la mise en priming, la rotation et les procédures de démarrage par rapport à la documentation de l'unité sélectionnée. Conservez les enregistrements d'installation et les observations avant de conclure que le remplacement est défectueux. L'action corrective doit traiter la cause démontrée ; échanger plusieurs fois de pompe peut laisser un problème d'entrée d'air ou de routage du réservoir non résolu.
Utilisez un tableau de décision de diagnostic
| Observation | Explication candidate à investiguer | Preuves à collecter | Étape suivante appropriée |
|---|---|---|---|
| Mousse de surface après un ajout d'huile | Incompatibilité de fluide, contamination ou changement de comportement de la mousse | Identité du produit, registres de transfert et échantillon représentatif | Demandez au fournisseur de fluide ou au laboratoire d'évaluer la compatibilité et l'état |
| Les bulles augmentent lors du mouvement d'un actionneur | Changement de niveau, turbulence de retour ou entrée d'air spécifique au circuit | État de la machine, niveau du réservoir et routage du retour | Comparer avec la conception de l'équipement et la procédure de service approuvée |
| Bruit le plus fort lors du démarrage à froid | Restriction liée à la viscosité ou conditions d'entrée inadaptées | Température réelle, informations sur la viscosité et identité du chemin d'entrée | Vérifier les exigences de la pompe sélectionnée et les mesures de diagnostic autorisées |
| Huile trouble avec une cause peu claire | Air dispersé, eau ou autre interférence d'échantillon | Manipulation de l'échantillon, test d'eau et interprétation en laboratoire | Identifier l'état avant de prescrire un traitement |
| La mousse persiste après une réparation de connexion | Source d'air supplémentaire ou problème de fluide/réservoir | Observations comparables avant et après et tests de fluides | Poursuivre une investigation structurée plutôt que de prétendre que la réparation a résolu le problème |
| La nouvelle pompe présente les mêmes symptômes | Un problème de système ou de mise en service reste possible | Enregistrements d'installation, rotation, amorçage, fluides et circuits | Diagnostiquer les conditions de fonctionnement courantes avant un autre remplacement |
Contexte technique de soutien: ASTM D892 : portée du test de caractéristiques de formation de mousse, ASTM D3427 : portée du test de libération d'air. Cette liste de vérification de preuve n'établit pas une classification de produit ni une limite d'acceptation universelle.
Ce tableau original organise les preuves plutôt que d'attribuer un diagnostic uniquement à partir de l'apparence. Les descriptions des tests de mousse et de libération d'air ASTM fournissent la distinction en laboratoire, tandis que l'enseignement sur les fluides hydrauliques et les accessoires de NPTEL offre un contexte opérationnel. Aucune observation listée ne définit une limite d'acceptation universelle.
Distinguer le test de formation de mousse du test de libération d'air
ASTM D892 évalue les caractéristiques de formation de mousse des huiles lubrifiantes dans des conditions de laboratoire spécifiées. ASTM D3427 évalue les propriétés de libération d'air. Ce sont des questions différentes : le comportement de la mousse en surface et la libération d'air dispersé ne doivent pas être traités comme le même résultat de performance. Demandez la méthode qui traite le problème suspecté, ou les deux si nécessaire.
Demandez au laboratoire d'indiquer l'édition du test, l'identité de l'échantillon et les conditions pertinentes. Un résultat d'huile neuve d'un fournisseur ne décrit pas automatiquement le fluide après contamination, mélange ou utilisation prolongée. Comparer des tests sans vérifier la méthode et la température peut créer une amélioration apparente qui reflète des conditions différentes plutôt qu'un fluide meilleur.
Les preuves en laboratoire ont également leurs limites. Un résultat ne prouve pas que les connexions d'entrée de la machine soient étanches ou que la gestion de son réservoir soit satisfaisante. Interprétez l'échantillon en parallèle avec les preuves d'inspection et de fonctionnement. Inversement, réparer une connexion ne prouve pas que l'huile mélangée ou contaminée réponde désormais aux exigences du fluide.
Enquêter sur l'identité du fluide et la contamination
Enregistrer le produit de lubrification complet, pas seulement la cote de viscosité. Deux huiles portant la même étiquette de grade ne sont pas nécessairement interchangeables ou compatibles. Identifier le fluide de remplissage précédent, les produits de complément, les produits chimiques de maintenance et l'équipement de transfert. Conserver les contenants ou les dossiers de lot où ils peuvent aider le fournisseur à enquêter.
Demander une évaluation appropriée de l'état lorsque l'eau, l'oxydation, la contamination ou les problèmes d'additifs sont suspectés. Ne pas déduire l'état complet des additifs d'un seul résultat de mousse, et ne pas supposer que la couleur sombre seule établit la nécessité de remplacer l'huile. Le laboratoire doit expliquer ce que les tests sélectionnés peuvent et ne peuvent pas soutenir.
Utiliser des procédures d'échantillonnage et de transfert propres pour éviter d'ajouter une autre variable. Une bouteille sale peut compromettre l'enquête. Échantillonner à partir de l'emplacement approuvé et enregistrer si la machine était en fonctionnement, récemment arrêtée ou longtemps stabilisée. Un échantillon pris après la dispersion des bulles peut ne pas reproduire l'apparence observée lors du fonctionnement, alors associez-le aux observations de fonctionnement enregistrées.
Éviter un traitement antifoam non justifié
Un additif ne remplace pas la localisation d'un chemin d'entrée d'air, la correction du routage de retour ou la confirmation de la compatibilité du fluide. Ne pas doser un réservoir en utilisant une recette en ligne générique. Obtenir des conseils écrits du fournisseur de fluide et de l'autorité de l'équipement pour le fluide exact, la cause suspectée et le traitement proposé.
Considérer si l'intervention compliquera l'interprétation ultérieure en laboratoire ou la responsabilité du fournisseur. Conserver un échantillon de référence et documenter chaque ajout approuvé. Si un traitement modifie la mousse de surface visible, vérifier également le comportement en fonctionnement et toute exigence pertinente de libération d'air. Une surface visuellement plus calme ne prouve pas indépendamment que l'air dispersé ou les problèmes d'entrée ont disparu.
De même, éviter de changer plusieurs variables en même temps lorsque l'état de la machine permet une enquête contrôlée. Remplacer l'huile, modifier les connexions et changer le routage du réservoir simultanément peut rendre impossible l'identification de ce qui a corrigé la défaillance. Prioriser la sécurité et les instructions de l'équipement, puis conserver un enregistrement clair de chaque changement justifié.
Vérifier l'action corrective dans des conditions comparables
Définir les critères de succès avant la réparation. Ils peuvent inclure le comportement opérationnel autorisé de l'équipement, l'absence d'observation anormale spécifique, des preuves reproductibles de test du fluide ou des mesures d'état d'entrée approuvées. Ne pas inventer une hauteur de mousse acceptable universelle ou un seuil de bruit de pompe pour un système non spécifié.
Reproduire les fonctions de la machine et les conditions de température qui ont initialement produit le problème, en utilisant la procédure de test approuvée. Enregistrer le niveau du réservoir et la charge plutôt que de comparer une machine chaude au ralenti avec une machine froide en charge. Vérifier si l'amélioration persiste tout au long du cycle de fonctionnement pertinent.
Si le bruit, l'instabilité du mouvement, la perte de performance ou tout autre comportement anormal subsiste, suivre la procédure d'escalade de l'équipement. Éviter une opération prolongée uniquement pour collecter des photographies attrayantes avant/après. Rendre explicites les causes non résolues et organiser les preuves nécessaires pour l'ingénieur ou l'équipe de service responsable.
Préparer une enquête utile sur la pompe et le fluide
Pour une enquête sur une pompe associée à la formation de mousse, fournir l'identification de la pompe, la charge de circuit requise, la rotation, la configuration d'entrée, le produit de fluide, la plage de température et les symptômes observés. Inclure l'historique de maintenance récent et toute preuve d'entrée ou de laboratoire. Demander les exigences de l'unité sélectionnée et les informations de mise en service, non une promesse qu'un remplacement éliminera chaque bulle.
Pour le fournisseur de fluide, fournir le point d'échantillonnage, la méthode de collecte, les produits actuels et précédents, l'historique de complément, la contamination suspectée et les résultats de tests comparables. Distinguer une demande de nouvelle recommandation de lubrifiant d'une demande de diagnostic de l'huile déjà en service. Ces questions nécessitent des preuves différentes.
Maintenir la responsabilité du pompe, du fluide et du réservoir connectée dans le plan d'action final. Une réparation d'entrée d'air, un changement d'huile approuvé ou une correction du routage doit être documentée avec la raison et le résultat de la vérification. Cela produit un dossier de maintenance pouvant soutenir une décision d'achat tout en évitant qu'un même symptôme inexpliqué ne déclenche un autre remplacement non vérifié.
Foire aux questions
La mousse d'huile hydraulique signifie-t-elle toujours que la pompe est endommagée ?
Non. L'entrée d'air, le comportement du retour, le mélange de fluide et l'état du fluide peuvent contribuer. Diagnostiquer le circuit et le fluide en utilisant la procédure de l'équipement avant d'attribuer le symptôme à une défaillance interne de la pompe ou d'acheter un remplacement.
La mousse et l'air entrainé sont-ils la même chose ?
Non. La mousse en surface et l'air dispersé dans l'huile sont des conditions liées mais distinctes. Les évaluations en laboratoire pertinentes diffèrent également. Une mousse limitée en surface n'établit pas indépendamment que le fluide en circulation est exempt d'air entraîné.
L'huile hydraulique trouble peut-elle être diagnostiquée uniquement par son apparence ?
Non. L'air, l'eau et d'autres conditions de fluide ou d'échantillonnage peuvent affecter l'apparence. Conserver des preuves représentatives et demander au laboratoire d'enquêter sur la condition suspectée avec des méthodes appropriées.
Dois-je ajouter immédiatement un produit chimique antifoam?
Utilisez uniquement une intervention approuvée pour le fluide et l'équipement réels. Enquêter d'abord sur l'entrée mécanique d'air, le comportement du réservoir et la contamination. Un additif générique peut masquer une observation sans résoudre la cause du système ou confirmer la compatibilité du fluide.
Comment puis-je confirmer qu'une réparation a fonctionné ?
Répétez en toute sécurité les conditions de fonctionnement pertinentes, comparez les observations initiales et obtenez les mesures ou tests de fluide requis par le plan de l'équipement. Documentez le résultat et l'incertitude restante ; une seule photographie d'une surface d'huile calme ne constitue pas une preuve suffisante.
Produits liés et guides d'ingénierie
Pompe à palettes T6, gamme de pompes à palettes, Mesure du débit de drainage du boîtier du moteur, évaluation de l'efficacité du moteur. Provide the circuit, fluid, duty and exact ordered configuration when requesting component-specific data.
University lesson: mod-40 lec-42 AppendicesTutorial on Basic Calculation on HST System and Hydraulic Fluids
Cette conférence universitaire NPTEL explique la sélection et les propriétés du fluide hydraulique utilisées comme contexte pour les vérifications d'identité et d'état du fluide. Il ne s'agit pas d'un diagnostic de mousse spécifique à une machine ou d'une démonstration de test de mousse en laboratoire.
Références techniques
- ASTM D892 : portée du test de caractéristiques de formation de mousse
- ASTM D3427 : portée du test de libération d'air
- NPTEL : Fondamentaux de l'hydraulique industrielle des huiles et de la pneumatique
- NIOSH : isolation de l'énergie dangereuse
Sources support the stated principles and method scope. Illustrative inputs and another manufacturer’s documents do not establish Prance component ratings, warranties or brand affiliation.