Wenzhou Prance Hydraulic Equipment Co., Ltd

Test d'acceptation en usine de la vanne hydraulique : Liste de vérification pour l'acheteur
Ce que doit établir un test d'acceptation en usine d'une vanne hydraulique
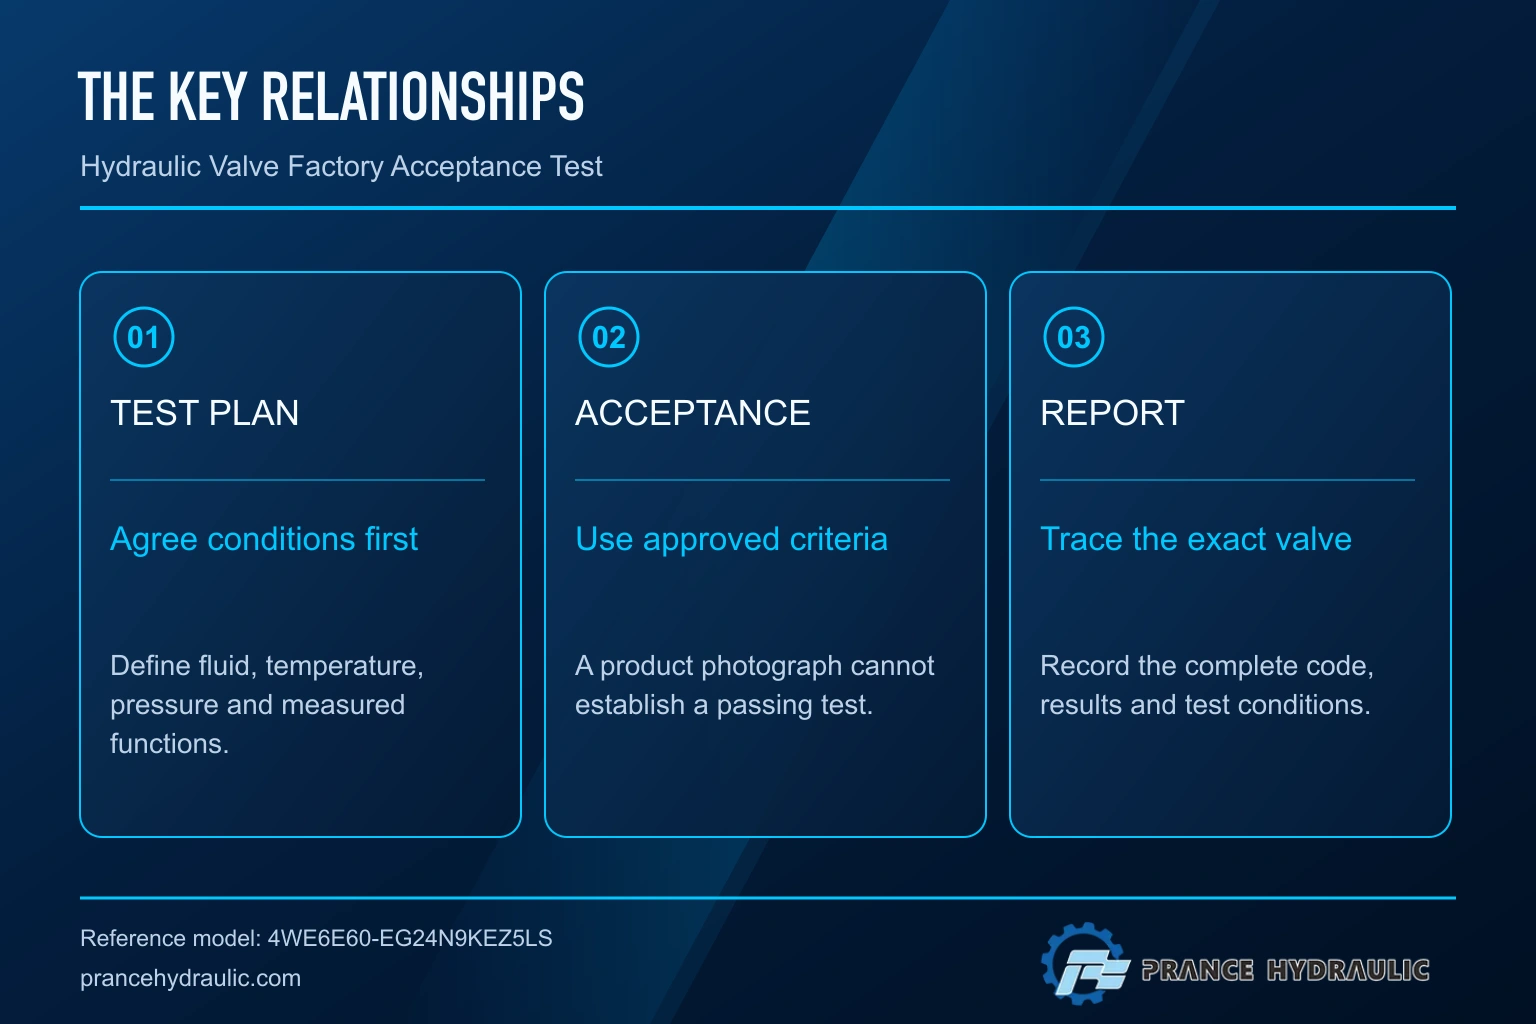
Un test d'acceptation en usine d'une vanne hydraulique doit établir que la vanne identifiée répond aux exigences fonctionnelles et de performance convenues dans des conditions de test enregistrées. L'acheteur et le fournisseur doivent convenir du périmètre avant la fabrication ou l'expédition : identité, symbole de la vanne, conditions de pression et de débit, température du fluide, interface électrique, définitions de fuite, méthodes de test et limites d'acceptation. Un rapport indiquant simplement que la vanne a réussi est insuffisant pour comparer les résultats ou mettre en service une machine. Les tests en usine ne qualifient pas non plus chaque installation. La machine finie nécessite encore des vérifications d'intégration, une mise en service sécurisée et une vérification dans ses conditions d'utilisation réelles. Utilisez le rapport d'usine pour rendre ces vérifications ultérieures plus ciblées et traçables.
Cette liste de contrôle décrit comment spécifier et examiner les preuves. Elle ne fournit aucune limite universelle de pression, de fuite ou de réponse. De telles limites appartiennent à la configuration de vanne sélectionnée, au contrat d'achat et à la documentation applicable. Les illustrations extérieures du produit aident à identifier un ensemble de vanne directionnelle ; elles ne montrent pas un test sous tension ni ne prouvent sa configuration interne de l’étrier.
Convenir du périmètre d'acceptation avant de passer une commande
Commencez par les fonctions requises de la machine. Indiquez quels ports doivent communiquer dans chaque position commandée, l’état neutre et le rôle de tout composant de maintien ou de protection séparé. Une vanne qui se déplace avec succès peut encore être inadaptée si sa configuration centrale modifie le circuit prévu. Fournissez au fournisseur le symbole du circuit et les exigences complètes de la commande plutôt qu'une simple photographie de l'ancien ensemble.
Séparez les vérifications d'acceptation obligatoires de celles de caractérisation optionnelles. Les vérifications d'identité et de fonctionnement routinières répondent à la question de savoir si l'ensemble commandé a été fourni. Les mesures dynamiques détaillées peuvent nécessiter des instruments et des dispositifs de test différents. Convenez si chaque unité, un échantillon sélectionné ou un design qualifié est testé pour chaque exigence. Enregistrez la base de tout accord d’échantillonnage afin qu’un acheteur ne confonde pas un rapport de développement avec le test de chaque vanne expédiée.
Identifiez les arrangements de témoin, le format du rapport et la gestion des écarts. Si la présence à distance est utilisée, convenez de la manière dont l’opérateur montre le numéro de série, les instruments, les connexions et les lectures en direct. Les photographies et enregistrements peuvent soutenir la traçabilité, mais ils ne remplacent pas une méthode définie ou une mesure calibrée.
Confirmer l'identité et la documentation
Enregistrez le code complet de commande de la vanne, l'identification de série ou de lot, la configuration électrique et l’option de l’étrier. Comparez les marquages avec la commande, le dessin et le symbole de circuit. Demandez au fournisseur d’identifier tout changement par rapport à la configuration approuvée avant le test. Un code partiellement correspondant peut dissimuler une différence de tension, de connecteur, d’option de joint ou de chemins neutres.
Vérifiez les dessins pour les interfaces de montage, les ports, les connexions électriques et les conditions d’exploitation autorisées. Indiquez la révision du document dans le rapport. Si un composant possède une électronique intégrée, enregistrez sa version et sa configuration lorsque cela est pertinent pour les mesures. Un changement ultérieur d’électronique ou d’étrier peut invalider la comparaison directe avec un résultat antérieur.
Inspectez la protection de transport, les interfaces exposées et les dommages visibles. Gardez cette inspection séparée d’un test de pression ou de fonctionnement. Un extérieur propre ne peut pas démontrer la propreté interne, et un connecteur apparemment intact ne peut pas prouver la compatibilité électrique. Indiquez précisément ce qui a été inspecté au lieu d’attribuer une affirmation de qualité large à une observation visuelle.
Enregistrez le circuit de test et les conditions
Incluez un schéma de test lisible avec l’orientation de la vanne, l’alimentation, le retour, le montage de charge et les points de mesure. Identifiez les ports bloqués et toute connexion pilote ou de vidange autorisée. Le montage doit suivre les instructions des composants approuvés et les procédures de sécurité hydraulique appropriées. N’improvisez pas un test de ligne bloquée sur une machine de production pour imiter un montage en usine.
Enregistrez l’identité du fluide, la température au point de mesure pertinent, les conditions d’alimentation et le trajet de débit testé. Expliquez si les pressions sont mesurées aux ports de la vanne ou plus loin. Les pertes dans les tuyaux, filtres et fixations peuvent modifier la relation de pression. Un rapport omettant les emplacements des instruments rend ces effets difficiles à distinguer du comportement de la vanne.
Pour l’actionnement électrique, indiquez l’alimentation électrique, l’interface de signal, le pilote et les réglages. Enregistrez la tension au point de mesure chargé approprié lorsque cela fait partie du test convenu. Une étiquette d’alimentation nominale ne prouve pas la tension disponible à la bobine. Pour l’électronique intégrée, suivez l’interface de commande et de diagnostic autorisée plutôt que de traiter l’ensemble comme une simple bobine.
Utilisez une matrice de test orientée acheteur
| Élément testé | Conditions et preuves à spécifier | Question d'évaluation de l'acheteur |
|---|---|---|
| Identité et interfaces | Code complet, marquage, révision du dessin, ports et connecteur | L'assemblage testé correspond-il à la commande ? |
| Fonction du port | Position commandée, symbole du circuit et chemins d'écoulement observés | Chaque position conserve-t-elle le circuit prévu ? |
| Fuite externe | Condition de pression approuvée, méthode d'observation et durée | Les limites d'acceptation et les frontières inspectées sont-elles indiquées ? |
| Fuite interne | Chemin nommé, position de l'électrovanne, différence de pression et température | S'agit-il du chemin de fuite pertinent pour l'application ? |
| Chute de pression | Sens d'écoulement, débit, état du fluide et emplacements de pression | Les pertes de fixation et de vanne peuvent-elles être distinguées ? |
| Comportement de commutation | Définition de la commande, seuil de sortie et tracés synchronisés | L'intervalle rapporté correspond-il à ce dont l'acheteur a besoin ? |
| Fonction électrique | Conducteur, alimentation chargée, commande, rétroaction et réglages | Le contrôle complet supporté en combinaison a-t-il été testé ? |
| Condition finale | Caps protecteurs, identification et configuration approuvée | L'unité expédiée peut-elle être reliée à son rapport ? |
Pour les principes de contrôle derrière ces distinctions, voir Enseignement sur le servo et la vanne proportionnelle NPTEL. Ce tableau de décision n'est pas une spécification produit.
La matrice est une liste de contrôle d'achat originale basée sur les principes de mesure hydraulique. Ce n'est pas une norme de test et elle ne contient aucune évaluation du produit. La formation sur la commande directionnelle NPTEL explique la fonction du chemin d'écoulement derrière les vérifications fonctionnelles ; la documentation précise du produit régit les conditions et limites autorisées.
Définissez précisément la fuite
Les fuites externes et internes répondent à des questions différentes. Une observation externe concerne le fluide quittant la limite de pression prévue. Une mesure interne concerne un chemin spécifié dans la vanne ou le circuit. Identifiez les ports testés, la position, la différence de pression, l'état du fluide et la méthode pour chaque résultat.
Ne comparez pas deux valeurs de fuite à moins que leurs définitions et conditions soient comparables. La température du fluide, la pression et la configuration peuvent influencer le résultat. Une mesure recueillie via un actionneur peut inclure la fuite de l'actionneur et d'autres chemins du circuit. Le rapport d'usine doit rendre l'agencement d'isolation suffisamment clair pour montrer ce que le débit enregistré représente réellement.
Spécifiez le critère d'acceptation avant le test. N'inférez pas une exigence universelle pour une fuite interne nulle à partir d'un symbole de centre bloqué. Le comportement de fuite documenté d'une vanne à tiroir et la fonction de maintien de la machine nécessitent une considération séparée. Si l'application nécessite une fonction de maintien dédiée, sa qualification ne peut pas être remplacée par un résultat favorable de fuite de la vanne.
Examinez les résultats de la chute de pression
Un test de chute de pression doit identifier le chemin port-à-port, la direction de l'écoulement, le débit, l'état du fluide et les emplacements de mesure. Confirmez que le résultat s'applique à la position du tiroir sélectionnée. Différents chemins à travers une vanne directionnelle peuvent avoir des caractéristiques différentes, donc une seule valeur non étiquetée est incomplète.
Demandez comment les pertes de l'accessoire ont été gérées. Les lectures de pression prises sur l'ensemble du banc d'essai peuvent inclure les tuyaux, adaptateurs et instrumentation. Elles peuvent être utiles pour cet arrangement complet mais ne doivent pas être automatiquement présentées comme la perte propre de la vanne. Conservez le schéma et les lectures brutes lorsque la distinction est importante pour le dimensionnement de la pompe ou les calculs de chaleur.
Si une courbe est fournie, vérifiez les axes, les unités et les conditions de fonctionnement. Évitez de traiter un seul point comme une enveloppe de performance complète. Un point de demande d'application en dehors de la plage démontrée nécessite une documentation ou une vérification supplémentaire. Ne pas extrapoler une limite non documentée simplement parce que la courbe semble lisse.
Interpréter la commutation et les preuves électriques
Définir le début et la fin de toute mesure de réponse. Le début peut être une commande du contrôleur, une sortie du pilote ou une transition du courant de la bobine. La fin peut être un retour de la bobine, une pression, un débit ou un mouvement de l'actionneur. Ces intervalles décrivent différentes parties de la chaîne de contrôle. Un court intervalle électrique ne prouve pas une réponse courte de l'actionneur chargé.
Demander des tracés synchronisés lorsque le timing est essentiel à l'achat. Indiquer les conventions d'échantillonnage et de seuil de sortie, puis examiner la répétabilité dans les conditions convenues. Une transition réussie unique peut démontrer la fonction, mais c'est une preuve faible pour une exigence dynamique répétable.
Pour les ensembles proportionnels ou servo, préserver le gain, le décalage, les rampes et les réglages de modulation autorisés. Un résultat obtenu avec une configuration de pilote peut ne pas être transférable à une autre. Confirmer quels réglages accompagnent l'unité livrée et qui est responsable de la mise en service de la machine. La calibration en usine doit rester récupérable après le transport et l'installation.
Gérer les écarts et les retests
Un écart doit indiquer l'exigence non respectée, le résultat réel, la cause suspectée, l'action corrective et la portée du retest. Conserver le résultat original. Le remplacer uniquement par un passage final supprime des informations dont un acheteur pourrait avoir besoin pour l'examen des risques et le dépannage ultérieur.
Après une réparation ou un changement de configuration, répéter toutes les vérifications pouvant être affectées par le changement. Une réparation de connecteur peut nécessiter des vérifications électriques et d'étanchéité ; un changement de bobine peut affecter la fonction du port, la fuite et la perte de pression. Définir la portée du retest à partir du changement plutôt que de simplement répéter automatiquement la mesure échouée.
Ne pas accepter une concession inexpliquée. Si l'acheteur accepte une exigence différente, documenter la nouvelle condition et son effet sur la machine. Une déclaration du fournisseur selon laquelle une déviation est normale n'est pas équivalente à une approbation de l'acheteur ou à une preuve que l'application reste adaptée.
Relier les résultats en usine à la mise en service
Conserver le rapport avec la commande d'achat, les dessins et les fichiers de configuration. À réception, confirmer que l'identité livrée correspond à l'identité testée. Vérifier les dommages de transport et préserver la protection requise de l'interface jusqu'à l'installation. Suivre les instructions de stockage et d'installation de l'assemblage sélectionné.
Pendant la mise en service, comparer les mesures pertinentes de la machine avec les définitions en usine. Des charges, des tuyauteries et des contrôles différents peuvent expliquer des différences, mais ces différences doivent être étudiées délibérément. Utiliser le rapport pour distinguer les preuves des composants des preuves d'intégration plutôt que d'attendre que la machine reproduise un résultat de banc d'essai sans conditions correspondantes.
Le rapport d'acceptation final doit identifier les conditions non testées restantes et le travail de suivi assigné. Cela rend le rapport utile pour le personnel des achats, de l'ingénierie et du service. Cela empêche également qu'un test réussi étroit ne devienne une affirmation non étayée sur toutes les conditions de fonctionnement.
Foire aux questions
Une garantie de passage en usine garantit-elle que la machine complète fonctionnera ?
Non. Il établit uniquement les résultats des composants convenus dans les conditions enregistrées. L'installation, l'intégration du circuit, les contrôles et le devoir réel nécessitent encore une vérification.
Chaque vanne hydraulique doit-elle avoir une fuite interne nulle ?
Aucune limite universelle ne s'applique. Utiliser la documentation de la configuration exacte et les conditions de test convenues. Définir séparément l'exigence de maintien de la machine.
Une vidéo du déplacement de la vanne suffit-elle ?
Il peut soutenir une preuve fonctionnelle, mais il n'établit pas de fuite mesurée, de perte de pression ou de synchronisation sans une méthode définie et des instruments traçables.
Et si le fournisseur change un composant après les tests ?
Enregistrez le changement et répétez les vérifications qu'il peut affecter. Liez l'identité et la configuration finales expédiées au rapport final.
Que doit demander l'acheteur en premier ?
Demandez le code complet, le symbole du circuit, la révision du dessin, la matrice de test, les conditions, les limites d'acceptation et le format du rapport avant d'approuver la portée du test.
Produits liés et guides d'ingénierie
Pour une demande basée sur la duty, examinez Vanne directionnelle 4WE. Confirmez la configuration complète commandée, les dessins, les conditions de fonctionnement et les responsabilités d'intégration avec le fournisseur. Ressources associées : gamme de vannes hydrauliques, principe des vannes directionnelles et électromagnétiques, diagnostic de fuite interne, appariement des connecteurs électriques.
Leçon universitaire : principes des vannes proportionnelles et servo
Cette conférence NPTEL-NOC IITM explique la construction générale et les principes de fonctionnement des vannes proportionnelles et servo. Les réglages spécifiques au modèle et les permissions d'ajustement nécessitent toujours une documentation précise des composants.
Références techniques
- NPTEL : chemins d'écoulement de contrôle directionnel
- NIOSH : isolation de l'énergie dangereuse
- NPTEL : principes de la puissance hydraulique
Ces sources fournissent un contexte technique, éducatif et de sécurité. Les calculs d'exemple sont illustratifs, et ni leurs entrées ni les données d'un autre fabricant ne déterminent une classification de produit Prance ou une affiliation de marque.