Wenzhou Prance Hydraulic Equipment Co., Ltd.

Prüfung der Hydraulikventil-Fertigungsanlage: Checkliste des Käufers
Was ein Hydraulikventil-Fabrik-Einbauprüfungstest festlegen sollte
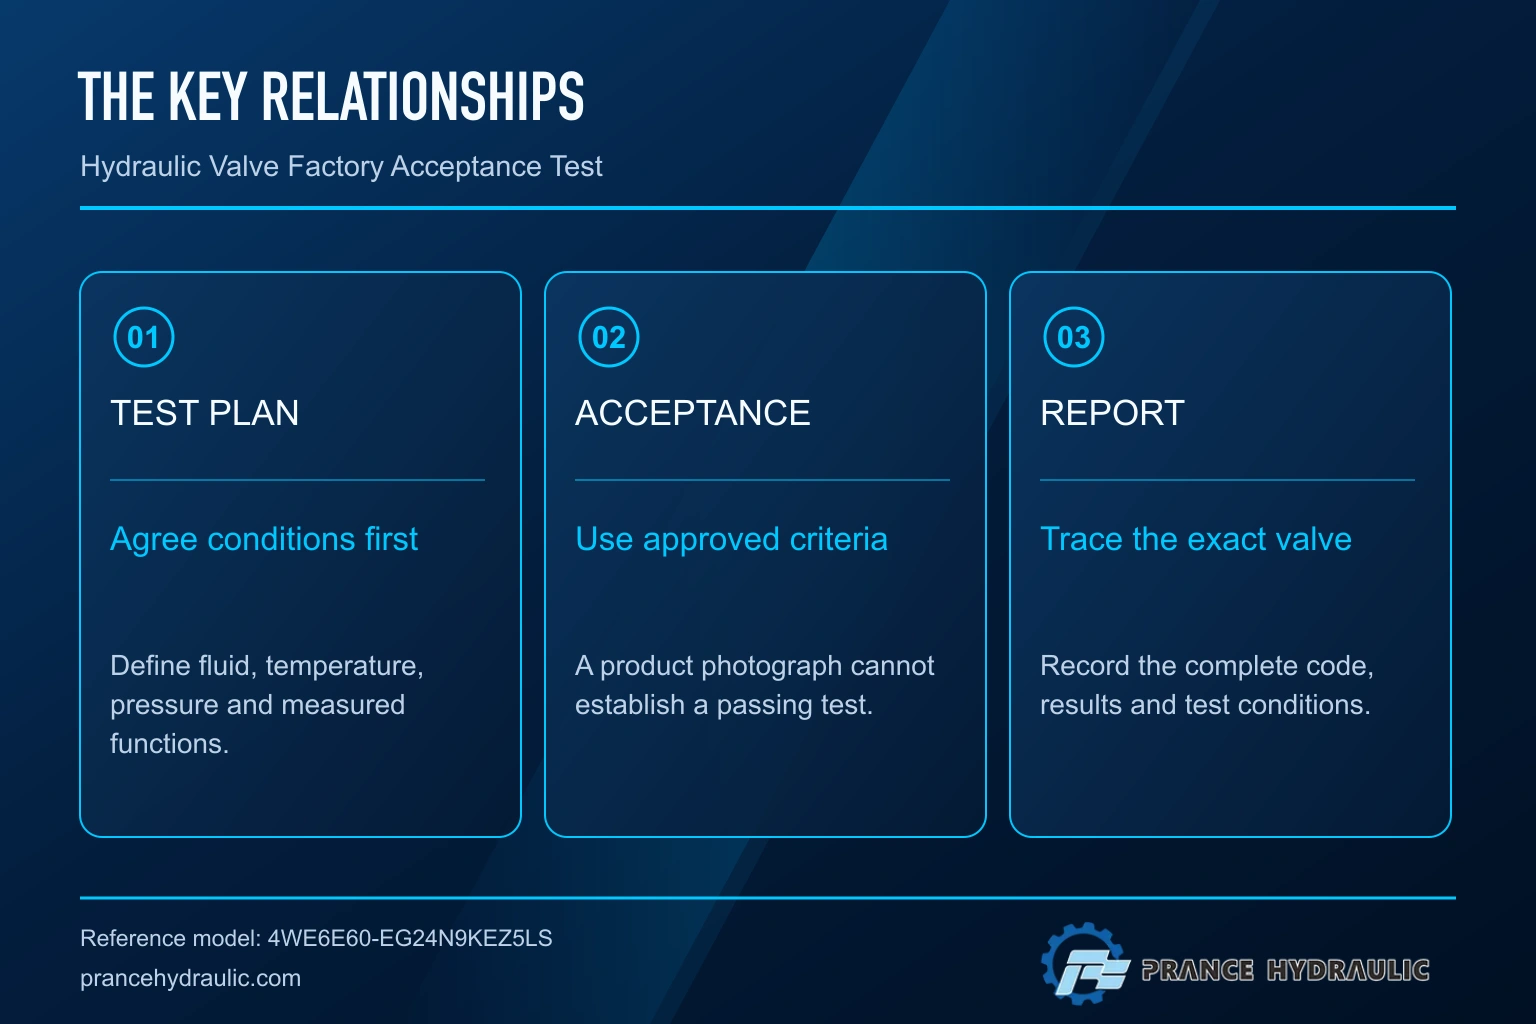
Bei der endgültigen Überprüfung eines Hydraulikventils sollte festgestellt werden, dass das identifizierte Ventil die vereinbarten Funktions- und Leistungsanforderungen unter festgelegten Testbedingungen erfüllt. Der Käufer und der Lieferant sollten den Umfang der Prüfung vor der Herstellung oder dem Versand vereinbaren: Identität, Ventil-Symbol, Druck- und Durchflusssituationen, Flüssigkeitstemperatur, elektrische Schnittstelle, Leckagedefinitionen, Prüfmethoden und Annahmegrenzen. Ein Bericht, der lediglich besagt, dass das Ventil bestand, reicht nicht aus, um Ergebnisse zu vergleichen oder eine Inbetriebnahme der Maschine durchzuführen. Die Prüfungen in der Fabrik qualifizieren nicht jede Installation automatisch. Die fertige Maschine benötigt weiterhin Integrationskontrollen, sichere Inbetriebnahme und Überprüfung unter ihrer tatsächlichen Einsatzbedingung. Nutzen Sie den Bericht der Fabrik, um diese spätere Kontrollen gezielter und nachvollziehbarer zu gestalten.
Diese Checkliste beschreibt, wie Beweismittel festgelegt und überprüft werden. Sie enthält keine universellen Grenzwerte für Druck, Leckage oder Reaktion. Solche Grenzwerte sind abhängig von der ausgewählten Ventilkonfiguration, dem Kaufvertrag und der entsprechenden Dokumentation. Die Abbildungen der Außenprodukte helfen bei der Identifizierung einer richtungsbestimmten Ventilanordnung; sie zeigen jedoch keine aktivierte Testfunktion oder beweisen nicht die interne Spuleneinheit.
Vereinbaren Sie den Annahmebereich, bevor Sie eine Bestellung erteilen
Beginnen Sie mit den erforderlichen Funktionen der #Maschine. Angabe, welche Anschlüsse in jeder gesteuerten Position kommunizieren sollen, die Neutralstellung sowie die Funktion aller separaten Halte- oder Schutzkomponenten. Ein Ventil, das erfolgreich geschaltet werden kann, kann dennoch ungeeignet sein, wenn seine mittlere Konfiguration den vorgesehenen Stromkreis ändert. Geben Sie dem Lieferanten das Schaltbild und die vollständigen Bestellanforderungen, anstatt nur ein Foto der alten Anordnung.
Abzählbare Pflichtkontrollen zur Prüfung der Qualität werden von fakultativen Charakterisierungskontrollen getrennt. Routineidentitäts- und Funktionskontrollen belegen, ob die bestellte Anlage tatsächlich geliefert wurde. Detailreiche dynamische Messungen erfordern möglicherweise unterschiedliche Instrumente und Testverfahren. Vereinbaren Sie, ob jede Einheit, eine ausgewählte Probe oder ein qualifiziertes Design für jede Anforderung getestet wird. Notieren Sie die Grundlage jeder Probenahmekontrollvereinbarung, damit ein Käufer keine Fehlinterpretation hinsichtlich der Prüfung jeder einzelnen gelieferten Ventilart aus dem Testbericht ableitet.
Identifizieren Sie die Zeugnisvereinbarungen, den Berichtstyp und die Handhabung von Abweichungen. Falls Fernbescheinigung verwendet wird, legen Sie fest, wie der Bediener die Seriennummern, Instrumente, Anschlüsse und Live-Messwerte anzeigt. Fotografien und Aufnahmen können die Rückverfolgbarkeit unterstützen, ersetzen jedoch keine definierten Verfahren oder kalibrierten Messungen.
Identität und Dokumente bestätigen
Notieren Sie die vollständige Bestellnummer des Ventils, die Serien- oder Chargennummer, die elektrische Konfiguration und die Spuloption. Vergleichen Sie die Markierungen mit der Bestellung, dem Entwurf und dem Schaltplan. Bitte bitten Sie den Lieferanten, alle Änderungen an der genehmigten Konfiguration vor der Prüfung zu identifizieren. Ein teilweise übereinstimmender Code kann eine Abweichung in Bezug auf Spannung, Anschluss, Dichtungsoption oder Neutropfade verbergen.
Überprüfen Sie die Zeichnungen für die Montage der Schnittstellen, Anschlüsse, elektrische Verbindungen und zulässigen Betriebszustände. Notieren Sie in dem Bericht die Dokumentrevision an. Wenn eine Komponente integrierte Elektronik besitzt, notieren Sie die Version und die Konfiguration dieser elektronischen Komponenten, sofern dies für die Messungen relevant ist. Eine spätere Änderung der Elektronik oder der Spulenkette kann eine direkte Verknüpfung mit einem früheren Ergebnis ungültig machen.
Überprüfen Sie die Transportschutzmaßnahmen, die exponierten Kontakte und sichtbare Beschädigungen. Diese Inspektion sollte unabhängig von einer Druck- oder Funktionsprüfung durchgeführt werden. Eine saubere Außenkontur kann keine innere Reinheit nachweisen und ein offenbar unbeschädigtes Verbindungsteil kann keine elektrische Kompatibilität nachweisen. Stellen Sie genau dar, was überprüft wurde, anstatt eine allgemeine Qualitätsangabe anhand einer visuellen Beobachtung zu geben.
Testkreis und Bedingungen aufzeichnen
Fügen Sie ein lesbares Testschema mit der Ventilorientierung, der Versorgungs-, Rücklauf-, Last- und Messstellen hinzu. Identifizieren Sie verstopfte Anschlüsse sowie alle zulässigen Pilot- oder Ablaufanschlüsse. Die Anordnung muss den zugelassenen Bauteilanweisungen und den entsprechenden hydraulischen Sicherheitsverfahren entsprechen. Improvisieren Sie eine Blockierleitungstestung an einer Produktionsmaschine nicht, um eine Fabrikanordnung nachzuahmen.
Erfassen Sie die flüssige Identität, die Temperatur am entsprechenden Messort, die Versorgungsbedingungen und den getesteten Strömungsweg. Legen Sie dar, ob die Drücke an den Ventilstutzen gemessen werden oder weiter entfernt. Schlauch-, Filter- und Befestigungsschäden können das Druckverhältnis verändern. Eine Berichterstattung, die die Instrumentenpositionen nicht berücksichtigt, erschwert es, diese Auswirkungen von dem Ventilverhalten zu trennen.
Bei der elektrischen Betätigung geben Sie die Stromversorgung, die Signalverbindung, den Treiber und die Einstellungen an. Notieren Sie die Spannung an dem entsprechenden Messpunkt, der bei der vereinbarten Prüfung Teil der Messung ist. Eine nominale Stromversorgungsliste beweist nicht die Spannung an der Spule. Bei integrierter Elektronik folgen Sie den zulässigen Befehls- und Diagnoseschnittstellen und behandeln die Baugruppe nicht als eine einfache Spule.
Verwenden Sie eine Testmatrix, die sich an den Käufer richtet
| Testobjekt | Voraussetzungen und Beweismittel zur Feststellung | Kundenbewertung-Frage |
|---|---|---|
| Identität und Schnittstellen | Komplettes Code, Markierung, Revisionszeichnung, Anschlüsse und Stecker | Passen die getesteten Bauteile der Bestellung entsprechend? |
| Portfunktion | Position der Befehlszentrale, Symbol des Kreislaufs und beobachtete Strömungspfade | Bewahrt jede Position den vorgesehenen Schaltkreis bei? |
| Externe Leckage | Genehmigte Druckbedingung, Beobachtungsmethode und Dauer | Sind die kontrollierten Grenzen und die Annahmegrenze angegeben? |
| Interner Druckverlust | Benannte Pfad, Spoolposition, Druckdifferenz und Temperatur | Ist dies der relevante Leckageweg für die Anwendung? |
| Druckverlust | Fließrichtung, Durchflussrate, Fluidzustand und Druckstandorte | Kann man Festigkeitsverluste und Ventilverluste unterscheiden? |
| Verhaltensänderungen | Steuerungsvorgaben, Ausgabegrenzen und synchronisierte Spuren | Bedeutet der gemeldete Zeitraum das, was der Käufer benötigt? |
| Elektrische Funktion | Fahrer, geladene Versorgung, Befehle, Rückmeldung und Einstellungen | Ist die vollständige unterstützte Steuerungskonfiguration getestet worden? |
| Endzustand | Schutzkappen, Kennzeichnung und genehmigte Konfiguration | Kann die versendete Einheit mit ihrem Bericht verknüpft werden? |
Die Kontrollprinzipien hinter diesen Unterscheidungen finden Sie unter Unterricht über NPTEL-Servos und Proportionalventile. Diese Entscheidungstabelle ist keine Produktbeschreibung.
Die Matrix ist eine originelle Einkaufsliste, die auf hydraulischen Messprinzipien basiert. Sie ist keine Testnorm und enthält keine Produktbewertung. Die Lehre zur richtungsgesteuerten Steuerung von NPTEL erklärt die Funktionsweise des Strömungspfads hinter den Funktionsprüfungen; die genaue Produktdokumentation legt die zulässigen Bedingungen und Grenzen fest.
Leckage genau definieren
Außen- und Innenlässe beantworten unterschiedliche Fragen. Eine externe Beobachtung bezieht sich auf das Abfließen von Flüssigkeit aus dem vorgesehenen Druckgrenzwert. Eine interne Messung betrifft einen bestimmten Verlauf innerhalb des Ventils oder der Leitung. Identifizieren Sie für jedes Ergebnis die getesteten Anschlüsse, Position, Druckdifferenz, Flüssigkeitszustand und Messmethode.
Vergleichen Sie zwei Leckagewerte nur dann nicht, wenn deren Definitionen und Bedingungen vergleichbar sind. Die Flüssigkeitstemperatur, -druck und die Konfiguration können das Ergebnis beeinflussen. Eine durch einen Aktuator erfasste Messung kann Leckagen des Aktuators und anderer Schaltwege enthalten. Der Werkserhebungsbericht sollte die Trennungsanordnung klar genug darstellen, um zu zeigen, was der gemessene Durchfluss tatsächlich darstellt.
Geben Sie vor dem Test das Akzeptanzkriterium an. Verlangen Sie nicht eine universelle Forderung nach Null-Innenläufen aus dem Symbol #mit blockiertem Zentrum. Das dokumentierte Leckverhalten eines #Spulventils und die Haltefunktion der Maschine erfordern eine separate Betrachtung. Wenn die Anwendung eine spezielle Haltefunktion benötigt, wird ihre Qualifizierung nicht durch ein günstiges Leckverhalten des Ventils ersetzt.
Überprüfung der Druckabfallwerte
Ein Druckabfalltest sollte den Pfad zwischen den einzelnen Anschlüssen, die Strömungsrichtung, die Strömungsgeschwindigkeit, den Fluidzustand und die Messorte identifizieren. Stellen Sie sicher, dass das Ergebnis auf die ausgewählte Spulposition anwendbar ist. Verschiedene Strömungspfade durch einen einseitigen Ventil können unterschiedliche Eigenschaften aufweisen, weshalb ein einzelner, unbeschrifteter Wert unvollständig ist.
Fragen Sie nach der Art und Weise, wie die Festigkeitsverluste behandelt wurden. Druckmessungen, die über den gesamten Prüfstand durchgeführt werden, können Schlauchleitungen, Adapter und Messgeräte umfassen. Diese können für die gesamte Anordnung nützlich sein, sollten jedoch nicht automatisch als die eigenen Verlustwerte des #Ventils angegeben werden. Halten Sie das Prinzipskizzen und die Rohdaten bei, wenn die Unterscheidung für die Pumpendimensionierung oder die Wärmeleistungsberechnungen wichtig ist.
Wenn eine Kurve angegeben wird, prüfen Sie die Achsen, die Einheiten und die Betriebsanforderungen. Vermeiden Sie es, einen einzelnen Punkt als vollständige Leistungsumgebung zu behandeln. Ein angefragter Anwendungsort außerhalb des erprobten Bereichs erfordert Dokumentation oder weitere Überprüfung. Extrapolieren Sie keine unbegründeten Grenzwerte einfach, weil die Kurve glatt erscheint.
Interpretieren von Schalt- und elektrischen Signalen
Definieren Sie den Start- und den Endpunkt jeder Messung der Reaktion. Der Startpunkt kann ein Steuerungskommandon, eine Ausgabedaten des Antriebs oder ein Wechsel des Spulenstroms sein. Der Endpunkt kann die Rückmeldung des Spulensystems, der Druck, der Durchfluss oder die Bewegung des Aktuators sein. Diese Intervallen beschreiben verschiedene Teile der Steuerungskette. Ein kurzer elektrischer Intervall belegt nicht eine kurze Reaktion des geladenen Aktuators.
Bitten Sie um synchronisierte Spuren, wenn die Zeitmessung für den Kauf von Bedeutung ist. Legen Sie die Konventionen für die Probenahme und die Ausgabegrenzen fest und prüfen Sie anschließend die Wiederholbarkeit unter den vereinbarten Bedingungen. Ein einziger erfolgreicher Übergang kann die Funktion nachweisen, ist jedoch nur schwache Beleg für eine wiederholbare dynamische Anforderung.
Bei proportionalen oder Servo-Baugruppen sollten die Verstärkungseinstellungen, die Verschiebung, die Rampen und die zulässigen Modulationseinstellungen beibehalten werden. Ein mit einer einzelnen Treiberkonfiguration erzieltes Ergebnis kann nicht auf eine andere Anwendung übertragen werden. Bestätigen Sie, welche Einstellungen die gelieferte Einheit mit sich bringt und wer für die Inbetriebnahme der Maschine verantwortlich ist. Die Fabrikkalibrierung sollte nach dem Transport und der Installation wiederherstellbar bleiben.
Abweichungen und erneute Tests verwalten
Eine Abweichung sollte den fehlerhaften Vorgang, das tatsächliche Ergebnis, die vermutete Ursache, die Korrekturmaßnahmen und den Umfang der erneuten Prüfung angeben. Das ursprüngliche Ergebnis sollte beibehalten werden. Die Ersetzung durch nur einen endgültigen Pass entfremdet Informationen, die ein Käufer für die Risikobewertung und spätere Fehlerbehebung benötigen könnte.
Nach einer Reparatur oder einer Konfigurationsänderung müssen alle Prüfungen erneut durchgeführt werden, die von der Änderung betroffen sein könnten. Eine Reparatur eines Steckverbinders kann elektrische und Dichtungsprüfungen erfordern; eine Spuleneinrichtung kann die Funktion der Anschlüsse beeinträchtigen, wodurch Leckagen und Druckverlust auftreten können. Definieren Sie den Testumfang anhand der Änderung, anstatt automatisch nur die fehlgeschlagene Messung wiederholen zu lassen.
Nehmen Sie keine unerklärlichen Zugeständnisse an. Wenn der Käufer einer anderen Bedingung zustimmt, dokumentieren Sie die neue Bedingung und deren Auswirkungen auf die Maschine. Eine Aussage #des Lieferanten, dass eine Abweichung normal sei, entspricht nicht der Zustimmung des Käufers oder der Feststellung, dass die Anwendung weiterhin geeignet ist.
Verknüpfen von Fabrikabläufen mit der Inbetriebnahme
Behalten Sie den Bericht mit der Bestellbestätigung, den Zeichnungen und den Konfigurationsdateien bei. Nach Erhalt bestätigen Sie, dass die gelieferte Identität mit der getesteten identifiziert übereinstimmt. Prüfen Sie auf Transportbeschädigungen und bewahren Sie die erforderliche Schnittstellenschutzmaßnahmen bis zur Installation auf. Befolgen Sie die Speicher- und # Installationsanweisungen der ausgewählten Montage.
Während der Inbetriebnahme sollten Sie die relevanten Maschinendaten mit den Fabridefinitionen vergleichen. Verschiedene Lasten, Rohrleitungen und Steuerungssysteme können zu diesen Unterschieden führen. Diese Unterschiede sollten jedoch gezielt untersucht werden. Nutzen Sie den Bericht, um die Komponentenbelege von den Integrationsbelegen zu trennen, anstatt zu erwarten, dass die Maschine ein Bench-Result ohne entsprechende Bedingungen reproduziert.
In der Abschlussprüfung sollten noch nicht getestete Bedingungen und die zugehörigen Nachbearbeitungstätigkeiten aufgeführt werden. Dies macht den Bericht nützlich für Einkaufs-, Konstruktions- und Servicepersonal. Außerdem verhindert er, dass ein erfolgreicher Test zu einer unbegründeten Behauptung über jede Betriebssituation führt.
Häufig gestellte Fragen
Garantiert eine Fabriküberprüfung, dass die gesamte Maschine funktioniert?
Nein. Es werden lediglich die vereinbarten Komponentenwerte unter festgelegten Bedingungen ermittelt. Installation, Schaltungserstellung, Steuerung und tatsächliche Betriebsdauer müssen noch überprüft werden.
Muss jeder Hydraulikventil Null internen Leckagen aufweisen?
Es gilt keine allgemeine Grenze. Verwenden Sie die Dokumentation der genauen #Konfiguration und vereinbarte Testbedingungen. Definieren Sie die Lagerungsanforderung der #Maschine separat.
Ist ein Video des Schaltvorgangs des Ventils ausreichend?
Es kann funktionale Daten unterstützen, aber ohne eine definierte Methode und nachprüfbare Instrumente kann es keine Messwerte für Leckage, Druckverlust oder Zeitangabe liefern.
Was passiert, wenn der Lieferant eine Komponente nach der Prüfung verändert?
Notieren Sie die Änderung und wiederholen Sie die Überprüfungen, die sie beeinflussen kann. Verknüpfen Sie die endgültige Versandidentität und -konfiguration mit dem endgültigen Bericht.
Was sollte der Käufer zuerst anfragen?
Beantragen Sie vor der Genehmigung des Testbereichs den vollständigen Code, das Schaltbild, die Änderungsversion des Schaltplans, die Testmatrix, die Bedingungen, die Annahmegrenzen und das Berichtformat.
Verwandte Produkte und technische Anleitungen
Für eine dienstbezogene Untersuchung, Überprüfung 4WE-Direktdichtungsventil. Bestätigen Sie die vollständige angeforderte Konfiguration, Zeichnungen, Betriebsanforderungen und die Verantwortung für die Integration mit dem Lieferanten. Hydraulikventilpalette, Prinzipien der Richtungs- und Solenoidventile, Diagnose von internen Leckagen, Passendes elektrisches Verbindungselement.
Lehre an der Universität: Prinzipien von proportionalen und Servoventilen
Diese NPTEL-NOC-Vorlesung der IITM erklärt die allgemeine Konstruktion und den Funktionsprinzipen von proportionalen und Servoventilen. Modellspezifische Einstellungen und Anpassungsrechte erfordern weiterhin eine genaue Dokumentation der Komponenten.
Technische Referenzen
- NPTEL: Richtungskontrollströme
- NIOSH: Gefährliche Energiezustände
- NPTEL: Prinzipien der Strömungsenergie
Diese Quellen liefern technische, didaktische und sicherheitstechnische Informationen. Die Beispielberechnungen dienen lediglich zur Veranschaulichung und belegen weder die Angabe der Komponenten von Prance noch die Zugehörigkeit zu einer anderen Herstellermarke.