Wenzhou Prance Hydraulic Equipment Co., Ltd.

Prueba de aceptación de la fábrica de válvulas hidráulicas: lista de verificación del comprador
¿Qué debe establecerse en una prueba de aceptación de la fábrica de válvulas hidráulicas?
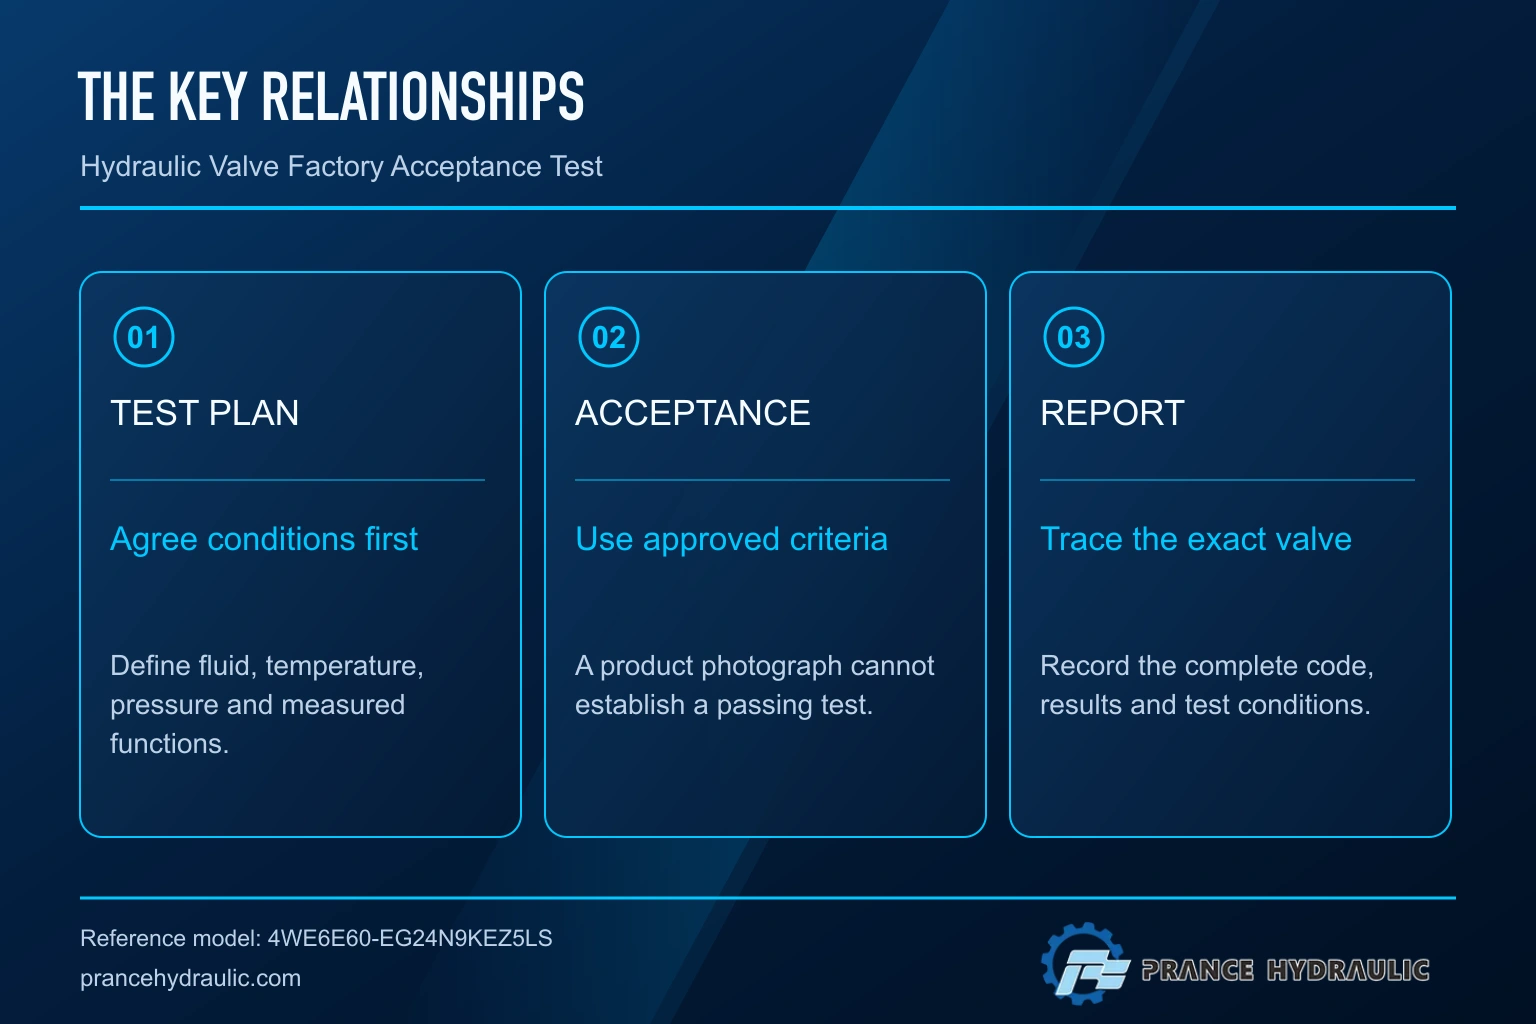
Una prueba de aceptación de la fábrica de válvulas debe establecer que la válvula identificada cumple los requisitos funcionales y de rendimiento acordados en condiciones de prueba registradas. El comprador y el proveedor deben acordar el alcance antes de la fabricación o el envío: identidad, símbolo de la válvula, condiciones de presión y caudal, temperatura del fluido, interfaz eléctrica, definiciones de fugas, métodos de prueba y límites de aceptación. Un informe que solo indique que la válvula ha pasado la prueba no es suficiente para comparar los resultados ni poner en marcha una máquina. La verificación en fábrica tampoco califica todas las instalaciones. La máquina final aún requiere verificaciones de integración, puesta en marcha segura y verificación bajo su uso real. Use el informe de la fábrica para enfocar y rastrear mejor esas verificaciones posteriores.
Esta lista de verificación describe cómo especificar y revisar la evidencia. No proporciona ningún límite universal de presión, fugas ni respuesta. Estos límites dependen de la configuración de la válvula seleccionada, del acuerdo de compra y de la documentación aplicable. Las ilustraciones exteriores del producto ayudan a identificar un conjunto de válvulas de dirección; no muestran una prueba con energía ni prueban su configuración interna de la bobina.
Considere la posibilidad de aceptar la oferta antes de emitir una orden
Comience por las funciones requeridas por la #máquina. Indique qué puertos deben comunicarse en cada posición controlada, la condición neutral y el papel de cualquier componente de retención o protección independiente. Una válvula que funcione correctamente puede no ser adecuada si su configuración central modifica el circuito previsto. Ofrezca al proveedor el símbolo del circuito y los requisitos completos de la orden, en lugar de solo una fotografía de la antigua instalación.
Desconecte los controles de aceptación obligatorios de la caracterización opcional. Los controles rutinarios de identidad y funcionalidad responden a la cuestión de si el conjunto solicitado fue suministrado. Mediciones dinámicas detalladas pueden requerir instrumentos y procedimientos de prueba diferentes. Considere si cada unidad, una muestra seleccionada o un diseño calificado debe ser sometida a pruebas para cumplir cada requisito. Registre la base de cualquier acuerdo de muestreo para que el comprador no confunda un informe de desarrollo con la verificación de cada válvula enviada.
Identifique los procedimientos para la presencia de testigos, el formato del informe y la gestión de las desviaciones. Si se utiliza la presencia remota, acuerde cómo el operador mostrará el número de serie, los instrumentos, las conexiones y las lecturas en vivo. Las fotografías y las grabaciones pueden ayudar a garantizar la trazabilidad, pero no sustituyen a un método definido o una medición calibrada.
Confirmar la identidad y la documentación
Registre el código completo de la orden de la válvula, la identificación de serie o de lote, la configuración eléctrica y la opción de carrete. Compare las marcas con la orden, el dibujo y el símbolo del circuito. Solicite al proveedor que identifique cualquier cambio con respecto a la configuración aprobada antes de realizar la prueba. Un código parcialmente coincidente puede ocultar una diferencia en la tensión, el conector, la opción de sellado o los cables neutros.
Examinar los dibujos para determinar la ubicación de las interfaces de montaje, los puertos, las conexiones eléctricas y las condiciones de funcionamiento permitidas. Indicar la fecha de revisión del documento en el informe. Si un componente tiene electrónica integrada, indique su versión y configuración cuando corresponda a las mediciones. Un cambio posterior en la electrónica o en el cableado podría invalidar la comparación directa con un resultado anterior.
Inspeccione la protección del transporte, las interfaces expuestas y los daños visibles. Mantenga esta inspección separada de una prueba de presión o funcional. Un exterior limpio no puede demostrar la limpieza interna, y un conector aparentemente intacto no puede probar la compatibilidad eléctrica. Indique exactamente qué se inspeccionó en lugar de atribuir una afirmación general de calidad a una observación visual.
Registre el circuito de prueba y las condiciones
Incluya un diagrama de prueba legible con la orientación de la válvula, la alimentación, la retención, la disposición de carga y los puntos de medición. Identifique los puertos bloqueados y cualquier conexión de piloto o de drenaje permitida. La disposición debe cumplir las instrucciones aprobadas para los componentes y los procedimientos de seguridad hidráulica adecuados. No debe realizarse una prueba de línea bloqueada en una máquina de producción para imitar una configuración de fábrica.
Registra la identidad del fluido, la temperatura en el punto de medición relevante, las condiciones de suministro y el recorrido del flujo probado. Explica si las presiones se miden en los orificios de la válvula o en lugares más distantes. Las pérdidas de manguera, filtro y accesorios pueden alterar la relación de presión. Una presentación que omita las ubicaciones de los instrumentos dificulta la distinción entre estos efectos y el comportamiento de la válvula.
Para la activación eléctrica, indique la fuente de alimentación, la interfaz de señal, el controlador y las configuraciones. Registre la tensión en el punto de medición adecuado cuando sea parte del ensayo acordado. Una etiqueta nominal de suministro no prueba la tensión disponible en la bobina. En el caso de la electrónica integrada, siga los comandos y la interfaz de diagnóstico permitidos en lugar de considerar el conjunto como una simple bobina.
Utiliza una matriz de pruebas orientada al comprador
| Item de prueba | Condiciones y pruebas para especificar | Pregunta de la reseña del comprador |
|---|---|---|
| Identidad y interfaces | Código completo, marcado, revisión de dibujos, puertos y conectores | ¿El conjunto probado coincide con la orden? |
| Función de puerto | Posición comandada, símbolo del circuito y trazado de los flujos observados | ¿Cada posición conserva el circuito previsto? |
| Fuga externa | Condición de presión aprobada, método de observación y duración | ¿Están indicados los límites de inspección y el límite de aceptación? |
| Difusión interna | Dirección del recorrido, posición del spool, diferencia de presión y temperatura | ¿Es este el camino de fuga relevante para la aplicación? |
| Caída de presión | Dirección del flujo, caudal, condición del fluido y ubicaciones de la presión | ¿Se pueden distinguir las pérdidas por averías de los accesorios y las pérdidas por averías de la válvula? |
| Comportamiento de cambio | Definición de comandos, umbral de salida y trazados sincronizados | ¿El intervalo reportado significa lo que el comprador necesita? |
| Función eléctrica | Conductor, carga de suministros, órdenes, retroalimentación y ajustes | ¿Se ha probado la combinación de controles completamente soportada? |
| Condición final | Cascos de protección, identificación y configuración homologada | ¿Se puede vincular la unidad enviada con su informe? |
Para conocer los principios de control que subyacen a estas diferencias, consulte Docencia de servos y válvulas proporcionales de NPTEL. Esta tabla de decisiones no es una especificación de producto.
La matriz es una lista de verificación de compra original basada en los principios de medición hidráulica. No es un estándar de prueba y no contiene una calificación de producto. La enseñanza sobre control direccional de NPTEL explica la función del recorrido de flujo detrás de las verificaciones funcionales; la documentación exacta del producto regula las condiciones y límites permitidos.
Defina con precisión la fuga
La fuga externa y la fuga interna responden a preguntas diferentes. Una observación externa se refiere a la salida de fluido fuera del límite de presión previsto. Una medición interna se refiere a un recorrido especificado dentro de la válvula o el circuito. Identifique los puertos probados, la posición, la diferencia de presión, el estado del fluido y el método para cada resultado.
No comparen dos valores de fuga a menos que sus definiciones y condiciones sean comparables. La temperatura, la presión y la configuración del fluido pueden afectar el resultado. Una medición realizada mediante un actuador puede incluir la fuga del actuador y otros caminos de circuito. El informe de fábrica debe aclarar suficientemente la configuración de aislamiento para mostrar lo que realmente representa el caudal registrado.
Especificar el criterio de aceptación antes de la prueba. No inferir una exigencia universal para una fuga interna nula a partir de un símbolo de centro bloqueado. El comportamiento documentado de fuga de una válvula de carrete #y # la función de retención de la máquina requieren una consideración independiente. Si la aplicación requiere una función de retención específica, su homologación no se sustituye por un resultado favorable en la fuga de la válvula.
Revisión de los resultados del descenso de la presión
Una prueba de caída de presión debe identificar el recorrido de puerto a puerto, la dirección del flujo, la velocidad del flujo, las condiciones del fluido y los puntos de medición. Compruebe que el resultado se aplica a la posición de la espiga seleccionada. Diferentes recorridos a través de una válvula de dirección pueden tener características diferentes, por lo que un único valor sin etiquetar es incompleto.
Pregúntese cómo se gestionaron las pérdidas de la instalación. Las lecturas de presión tomadas en toda la plataforma de ensayo pueden incluir mangueras, adaptadores e instrumentación. Pueden ser útiles para ese conjunto completo, pero no deben presentarse automáticamente como las propias pérdidas de la #válvula. Guarde el esquema y las lecturas originales cuando la distinción sea importante para el dimensionamiento de la bomba o los cálculos de calor.
Si se proporciona una curva, verifique los ejes, las unidades y las condiciones de funcionamiento. Evite tratar un punto como un conjunto completo de valores de rendimiento. Un punto de aplicación solicitado fuera del rango demostrado requiere documentación o una verificación adicional. No extrapole un límite no documentado simplemente porque la curva parezca suave.
Interpretación de los datos obtenidos mediante la alternancia de señales eléctricas y pruebas eléctricas
Defina el inicio y el final de cualquier medición de respuesta. El inicio podría ser un comando del controlador, una salida del controlador o una transición de corriente en el bobinado. El final podría ser la retroalimentación del carrete, la presión, el caudal o el movimiento del actuador. Estos intervalos describen diferentes partes de la cadena de control. Un intervalo eléctrico corto no prueba una respuesta corta del actuador cargado.
Solicite trazados sincronizados cuando el tiempo de ejecución sea crucial para la compra. Defina las convenciones de muestreo y salida, y luego revise la repetibilidad bajo las condiciones acordadas. Una sola transición exitosa puede demostrar la funcionalidad, pero no es una evidencia sólida de un requisito dinámico repetible.
En los sistemas proporcionales o servo, debe conservarse el ganancia, el desplazamiento, las rampas y los parámetros de modulación permitidos. El resultado obtenido con una configuración de controlador no se puede transferir a otro. Compruebe qué ajustes se incluyen con la unidad entregada y quién es responsable de la puesta en marcha de la máquina. La calibración de fábrica debe ser recuperable tras el transporte y la instalación.
Gestionar desviaciones y volver a realizar pruebas
En una desviación se debe indicar el requisito no cumplido, el resultado real, la causa sospechosa, las medidas correctivas y el alcance de la nueva prueba. Se debe conservar el resultado original. Reemplazarlo con una sola prueba final elimina la información que un comprador podría necesitar para la revisión de riesgos y la solución posterior de problemas.
Después de una reparación o un cambio de configuración, repita todas las comprobaciones que puedan verse afectadas por el cambio. Una reparación de un conector puede requerir verificaciones eléctricas y de sellado; un cambio de carrete puede afectar a la función de la conexión, a la fuga y a la pérdida de presión. Defina el alcance de las nuevas verificaciones a partir del cambio en lugar de repetir automáticamente solo las mediciones falladas.
No acepte ninguna concesión inexplicable. Si el comprador acepta un requisito diferente, documente la nueva condición y sus efectos en la máquina. La declaración de un proveedor #de que una desviación es normal no equivale a la aprobación del comprador ni a la prueba de que la solicitud sigue siendo válida.
Conectar los resultados de la fábrica con la puesta en marcha
Guarde el informe junto con la orden de compra, los planos y los archivos de configuración. Al recibirlo, confirme que la identidad entregada coincide con la identidad probada. Verifique la presencia de daños durante el transporte y proteja la interfaz requerida hasta la instalación. Siga las instrucciones de almacenamiento e # instalación de la ensambladura seleccionada.
Durante la puesta en marcha, compárese las medidas relevantes de la máquina con las definiciones de fábrica. Diferentes cargas, tuberías y controles pueden explicar las diferencias, pero esas diferencias deben investigarse de forma deliberada. Use el informe para separar los datos de la máquina de los de la integración, en lugar de esperar que la máquina reproduzca un resultado en un banco de pruebas sin condiciones idénticas.
El registro final de aceptación debería identificar las condiciones que aún no se han probado y los trabajos de seguimiento asignados. Esto hace que el informe sea útil para el personal de compras, ingeniería y servicio. También evita que una prueba exitosa restringida se convierta en una afirmación sin fundamento sobre cada condición operativa.
Preguntas frecuentes
¿Una garantía de pasaporte de fábrica garantiza que la máquina entera funcionará?
No. Establece únicamente los resultados de los componentes acordados en condiciones registradas. La instalación, la integración en circuito, los controles y el funcionamiento real aún requieren verificación.
¿Deben todos los válvulas hidráulicas tener cero fugas internas?
No se aplica ningún límite universal. Use la documentación correspondiente a #la configuración exacta y las condiciones de prueba acordadas. Defina la necesidad de almacenamiento de la máquina #de forma independiente.
¿Es suficiente un video del cambio de la válvula?
Puede respaldar pruebas funcionales, pero no establece la fuga medida, la pérdida de presión ni el tiempo sin un método definido y instrumentos rastreables.
¿Qué sucede si el proveedor cambia un componente después de la prueba?
Registre el cambio y repita los controles que pueda afectar. Enlace la identidad y la configuración finalizadas con el informe final.
¿Qué debería solicitar el comprador primero?
Solicite el código completo, el símbolo del circuito, la revisión del dibujo, la matriz de pruebas, las condiciones, los límites de aceptación y el formato del informe antes de aprobar el alcance de la prueba.
Productos relacionados y guías de ingeniería
Para una consulta basada en los deberes, revisa Válvula direccional 4WE. Confirme la configuración completa de la orden, los dibujos, las condiciones de funcionamiento y las responsabilidades de integración con el proveedor. Gamma de válvulas hidráulicas, Principios de los válvulas direccionales y de solenoide, Diagnóstico de fugas internas, Conector eléctrico compatible.
Lección universitaria: principios de la válvula proporcional y la servoválvula
Esta conferencia universitaria de NPTEL-NOC IITM explica la construcción general y los principios de funcionamiento de las válvulas proporcionales y servo. Las configuraciones específicas del modelo y los permisos de ajuste aún requieren documentación precisa de los componentes.
Referencias técnicas
- NPTEL: rutas de flujo de control direccional
- NIOSH: aislamiento de energía peligrosa
- NPTEL: Principios de la energía fluida
Estas fuentes proporcionan información técnica, educativa y de seguridad. Los ejemplos de cálculos son ilustrativos y ni sus datos de entrada ni los datos de los componentes de otro fabricante establecen una calificación de producto Prance ni una afiliación a la marca.